


Блистирање се појављује као један или више купола - у облику мехурића на површини премаза. Ови мехурићи могу бити различите величине. Унутар мехурића обично постоји течност (попут воде), гас (попут паре или ваздуха растварача) или обоје.
Блистирање значи да је премаз изгубио своју везу или адхезију, на челик испод. Ово може бити делимичан или потпун губитак лепљења.
Блистирање је један од најозбиљнијих облика квара за превлачење. Када се појави, заштитна функција тог подручја је потпуно нестала.
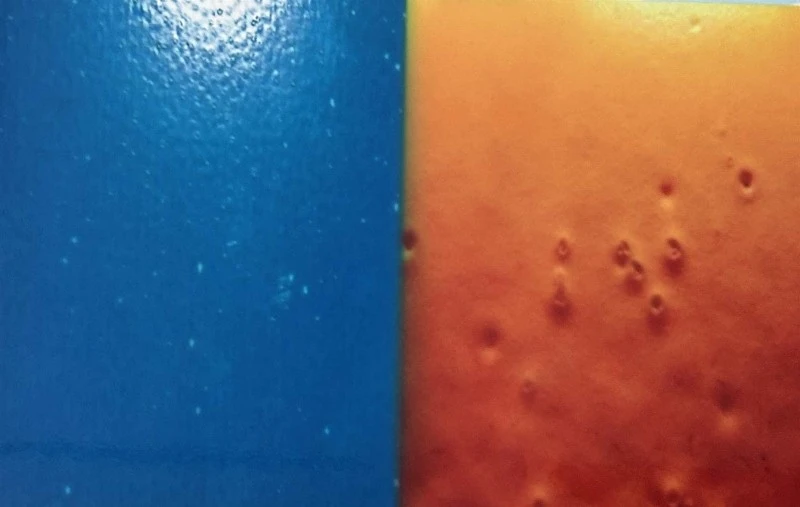
Део 1: Основни разлог за тоПпг / ппгл Блистирање - губитак лепљења
Директни узрок блистера је под притиском под филмом боје. Овај притисак гура боју према горе. Проналажење извора овог притиска је кључно за проналажење основног узрока. Постоје три главна кривце.
Крив 1: Лоша припрема површине
Ово је најчешћи разлог загријавања боје. Премаз је попут ћебе на челику. Ако кревет није чист, ћебе неће остати на месту.
Растворљива контаминација соли:Ово је скривени убица. Соли могу доћи од чишћења хемикалија или индустријског окружења. Можда су невидљиви на челичној површини. Али ове соли стварају осмотски притисак. Када у ваздуху постоји влага, соли вуку воду кроз филм. Ова вода се прикупља под премазом, гради притисак и изазива осмотско блистање.
Уље, маст или остатак прашине:Ако челик није правилно очишћен, уље или прашина могу остати на површини. Ово блокира везу између боје и челика. Ово ствара слабе тачке на којима се грчеви могу лако формирати када се температура или влага промене.
Подлога корозије: Ако челик већ има мало мале рђе (попут белог хрђепоцинковани челик) Пре сликања, то ствара слабу тачку за пријањање. Ова рђа такође апсорбује влагу, што касније може проузроковати да се пликови и брже корозије касније касније.
Цулприт 2: Губитак процеса и заштите животне средине
Добра контрола процеса је неопходна за квалитет. Мала грешка може довести до великих проблема. Заробљена влага или растварачи:
Непотпуно сушење:Челик се не у потпуности осуши након чишћења и пре сликања.
Заробљени растварачи:Боја садржи раствараче. Ако ови растварачи не испари пре лечења боје, они се заробљавају унутра. Када панел постане вруће (нпр. На сунцу), заробљена течност се претвара у паре и прошири се, гурајући боју да формира блистер.
Превезано превезивање:Ако се боја нанесе превише дебела у једном, површина се суши пребрзо. Ове замке растварача унутра.
Висока амбијентална влажност:Ако је ваздух превише влажан током сликања, влага може доћи на челичну површину или у влажну боју.
Контаминирани компримовани ваздух:Ако компримовани ваздух који се користи за чишћење или прскање садржи уље или воду, поставља контаминанте директно на површину.
Цулприт 3: Питања са сировинама
- Питања формулације боја:
Влага у пигменти:Неке пигменте или пунила у боји могу да апсорбују влагу.
Неправилна формула:Растварачи у боји могу имати погрешне тачке кључања, узрокујући да не испари неравномерно.
- Питања подлоге:
Неправилна пасивација:Слој пасивације на поцинкованом челику помаже у лепку. Ако је овај слој лошег квалитета или не одговара боји, може проузроковати проблеме адхезије.
Порозна или груба супстрата:Врло груба површина може ухватити ваздух у малим џеповима. Овај ваздух се може проширити током грејања и изазвати пликове.
Још ППГИ челичних питања, кликните овде
Део 2: Тешке опасности од зливања - од проблема са кожом на рак
Блиставније само козметички проблем. То је почетак тоталног квара система. Опасност је прогресивна и фатална према производу.
- Потпуни губитак заштите: У блистераном подручју, премаз је одвојен од челика. То значи да је сва заштита од корозије и УВ зрака нестала.
- Иреверзибилна и убрзана корозија:Када се блистери паузе, челик је изложен директно окружењу. Хрђа ће се формирати врло брзо. Чак и ако се блистер не прекине, влага и соли унутра стварају "мини корозијску ћелију". То узрокује да се корозија прошири под боје.
- Ланчана реакција и велика - за пилинг:Један блистер ствара стазу за више влаге да уђе. Ово може нанијети више ударања у близини. На крају, то може довести до великих подручја љуштења премаза.
- Огромни трошкови поправка и штете у репутацији: Готово је немогуће правилно поправити блистање. Брушење и пребацивање малог подручја не поправља корен. Једино право решење је често замјена свега. То доводи до огромних финансијских губитака и губитак поверења купца.

Део 3: Стандардни поступак за руковање пликовима који се налазе током производње
1. корак: Непосредни радња - контролирајте штету
Када оператор или инспектор пронађу пликове, морају одмах да делују. Циљ је престати да направимо више недостатака и да сачувате доказе.
Зауставите линију одмах:Ово је први и најважнији корак. Наставак трајања ће створити само више отпада и повећати губитке.
Изолација и ознака:
- Изолирајте завојницу: Уклоните проблем са линијом или изолирајте га тамо где јесте.
- Означи јасно: Користите светлу ознаку попут "не- усаглашавајући се" "на чекању" или "квалитетан проблем". Ознака мора да садржи:
Датум и време пронађено
СХИФТ и Име оператора
Опис проблема (нпр. "Перширање површине")
ИД број завоја
Приближни трагови кварова и крајњих метара
Узорак и записивања информација:
- Узмите узорке: сећи узорке (најмање 30цм к 30цм) од почетка, средњег и краја подручја оштећења. Јасно их означите.
- Снимите фотографије / видео записе: Користите добру камеру да бисте се приближили - горе и широке снимке удараца.
- Параметри кључа за снимање: Одмах упишите све кључне поставке производње у тренутку искључивања. Креирајте "извештај о проблемима" са:
- Подаци о производњи: Брзина линије, напетост.
- Подаци о премазивању: Број пакета боја, вискозност, притисак ваљка, дебљина премаза.
- Подаци о очвршћавању: Подешавања температуре пећнице.
- Пре - Информације о лечењу: Температура резервоара, концентрације, притисци за прскање.
- Подаци о сировинама: Челични број завојнице.
Корак 2: Анализа кореног узрока - Пронађите прави кривац
Након непосредних радњи, тим од квалитета, техничке, производње и одржавања требало би да започне анализу узрока корена.
Дијаграм рибље кости је добар алат за то.
Подручја анализе:
- Подлога (челик):
Да ли је то била лоша шарка од челика? Проверите сертификат о испитивању млина (МТЦ). Потражите контаминацију или белу рђу.
Да ли се пре слике постало прљаво? Проверите да ли се нафте или прашине капуте у нееилер-у.
- Пре - лечење:
Лоше чишћење? Проверите температуру и концентрацију резервоара за чишћење.
Лоше испирање? Да ли су резервоари за воду чисти? Да ли су зачепљене млазнице за прскање?
Остатак соли? (Кључни осумњичени) је проводљивост коначне чисте водене испирање превисока?
Непотпуно сушење? Да ли је сушење пећница довољно врућа? Да ли још увек постоји влага на челику?
- Процес премаза и животна средина:
Лоша боја? Да ли је то нова серија боје? Проверите извештај о тестирању боје (ЦОА). Обратите се добављачу боје.
Контаминирана боја? Да ли су цеви и резервоари за складиштење чисте?
Заробљени растварачи? (Осумњичени кључ) било је довољно "Фласх - Време" за раствараче да испари?
Лоше окружење? Да ли је соба за облагање превише врућа или влажна? Постоји ли извор контаминације у близини?
- Стрелинг (печење):
Грејање пребрзо? Да ли је пећница пребрзо загревала, хвата раствараче?
Неравномерна или велика топлота? Да ли је температура пећнице изаћи ван контроле?
- ОПРЕМА:
Контаминирани ваздух? Да ли компримовани ваздух има уље или воду у њему?
Прљави ваљци? Да ли су ваљци чисти?

Корак 3: Корективне и превентивне акције
На основу анализе, предузмите мере.
Корективне радње (брзо поправљање):
- Циљано фиксирање: Ако је раствор за чишћење лоше, промените га. Ако је боја лоша, пређите на нову партију.
- ТЕСТ РУН: Након поправљања проблема покрените малу тестну серију. Не започијте потпуну производњу док не будете сигурни да је проблем решен.
Превентивне акције (дуго - термин фик):
- Ажурирајте СОПС: Напишите исправна поставке процеса у стандардне оперативне процедуре (СОП).
- Побољшати одржавање: Додајте чешћи чекови за кључну опрему (попут филтера за ваздух) у распоред одржавања.
- Побољшајте ИКЦ: Створите строжију рефекторски правила за долазне сировине.
- Особље за возове: Обучите запослене на узроку ударања и како то спречити.
Корак 4: Руковање погођеним производима
Потпуна инспекција:
- Назад назад: Проверите све завојнице произведене пре него што је проблем пронађен, посебно они који користе исте сировине.
- Изолујте напред: Сви производи произведени након што је идентификовано питање треба да се сматрају "осумњиченим" и захтевају додатну инспекцију док се проблем не потврди да се не потврди да се проблем реши.
Коначна одлука:
- Правило: за било које завојнице са потврђеним блистањем, једина исправна акција је да их откуцају.
- Разлог: пћивање је фатална, неповратна грешка. Продајем га, чак и на попусту, уништиће репутацију фабрике.
- Акција: Скидани завојнице треба физички уништити (нпр. Исећи) како би их спречило да их случајно користе. Држите детаљне евиденције о целокупном материјалу.
Део 4: Како спречити блистање од старта - дужност добављача
Превенција је једини начин да реши проблем блистерисања. Поуздан добављач мора бити одличан у овим областима:
- Ригорозна површина пре - третман: Ово је најважнији корак. Добављач мора имати комплетан мулти - стадиј пре - линију за лечење. Ово укључује двоструко одмашћивање, темељно испирање, чисто водени испирање (за уклањање соли) и висок - квалитетању хемијску претворбу. Морају да осигурају да је сваки челични лим беспрекоран и сув пре сликања.
- Прецизна контрола процеса: Они морају строго контролисати вискозност боја, дебљине премаза, блиц - Време и кривуље очвршћивања (температура и време).
- Околина за производњу: Соба за облагање мора бити чиста, клима - контролисани простор. Систем филтрације ваздуха мора добро да функционише како би се загађивао са влажне боје.
- Строга инспекција сировина: Морају да прегледају сваку серију челика и боје како би се осигурало да испуњавају стандарде квалитета.
Сликаривање боје на пре - обојен челик је директан знак озбиљних недостатака у систему контроле квалитета добављача. То није само један мали квар; Често је врх много већег леденог бријега.
Као купац, при избору добављача, узмите у обзир не само цијену и боју. Треба да се распитате о свом пре - процесу лечења, чистоћу њиховог објекта и строгости њиховог система управљања квалитетом.


